
Nerezová ocel je oblíbená hlavně díky své odolnosti proti korozi, dlouhé životnosti a vysoké pevnosti. S těmito výhodami se však pojí také specifické vlastnosti materiálu, které komplikují její mechanické zpracování. Vrtání do nerezu proto patří v dílnách i výrobních provozech k náročnějším úkonům. Stačí špatně zvolený vrták, příliš vysoké otáčky nebo nedostatečné chlazení – a místo čistého otvoru řešíte spálený nástroj, ztvrdlý materiál nebo deformovaný plech.
V tomto článku se dozvíte:
- proč je vrtání do nerezu náročnější než u běžné oceli,
- jak vybrat správný vrták,
- jak nastavit otáčky, přítlak a chlazení,
- na co si dát pozor při vrtání plechů i silnějších materiálů,
- a kdy už se vyplatí neřešit vrtání svépomocí a raději poptat profesionální výrobu.
Jaké vlastnosti má nerezová ocel a proč je těžké do ní vrtat
Nerezová ocel se nechová jako běžná konstrukční ocel. Aby spolehlivě odolávala korozi a vnějším vlivům, obsahuje vysoký podíl chromu a podle konkrétní jakosti také nikl, molybden nebo další legující prvky. Tyto prvky však zásadně mění chování materiálu při obrábění.
Mezi hlavní překážky při vrtání patří:
- Vysoká houževnatost a pevnost: Nerez klade řeznému nástroji značný mechanický odpor.
- Sklon ke zpevňování za studena: Pokud vrták po materiálu pouze klouže a neodebírá třísku, nerez se v místě tření zahřívá a lokálně zpevňuje. Další vrtání je pak výrazně těžší a nástroj se rychleji tupí.
- Nízká tepelná vodivost: Teplo vznikající při řezu neodchází pryč tak snadno jako u některých jiných kovů a drží se v místě kontaktu vrtáku s obrobkem. To vede k rychlému přehřátí a otupení břitu.
Výsledkem bývá:
- rychlé tupení vrtáku,
- přehřívání,
- spálené ostří,
- zabarvení nerezu,
- nebo deformace materiálu.
Právě proto bývá vrtání do nerezu výrazně citlivější na správnou techniku než u běžné konstrukční oceli.
Jaké vrtáky použít na nerez
Zapomeňte na levné univerzální vrtáky z hobby sad. U vrtání nerezu většinou dlouho nevydrží.
Pro vrtání nerezu se nejčastěji používají:
- HSS-Co vrtáky s příměsí kobaltu,
- případně tvrdokovové vrtáky pro náročnější použití.
Kobaltové vrtáky lépe zvládají vysoké teploty a pomalejší řezné podmínky, které jsou při obrábění nerezu běžné. Tvrdokovové vrtáky dávají smysl hlavně v přesnější výrobě nebo u náročnějších aplikací, kde je zajištěné tuhé upnutí a stabilní vedení nástroje.
Důležitou roli hraje i geometrie vrtáku. U nerezu se často používá větší vrcholový úhel, který pomáhá stabilnějšímu řezu a snižuje riziko přehřívání.
U tenkých plechů se navíc často vyplatí stupňovité vrtáky, které materiál méně deformují a vytvářejí čistší otvor.
Otáčky, přítlak a chlazení rozhodují víc než síla
Úspěšné vrtání do nerezu se vždy řídí tímto pravidlem: nižší otáčky, stabilní přítlak a průběžné chlazení.
Otáčky
Musí být výrazně nižší než u běžné uhlíkové oceli. Například pro průměr vrtáku 8 mm (HSS-Co) se doporučují otáčky v rozmezí 400–600 ot./min (v závislosti na konkrétní jakosti nerezu, vrtáku a chlazení). Vyšší otáčky znamenají více tření, tepla a rychlejší opotřebení nástroje.
Přítlak
Musí být dostatečný a nepřerušovaný. Vrták musí neustále řezat a odebírat zdravou, celistvou třísku. Jakmile přítlak povolíte a vrták se začne na dně otvoru točit „naprázdno“, materiál se začne zpevňovat a další vrtání je výrazně složitější.
Chlazení
Jeden z nejdůležitějších bodů. Používejte speciální chladicí emulze, řezné oleje nebo pasty na nerez. Chladivo neslouží jen ke snižování teploty, ale také omezuje tření a pomáhá s odvodem třísek z otvoru.
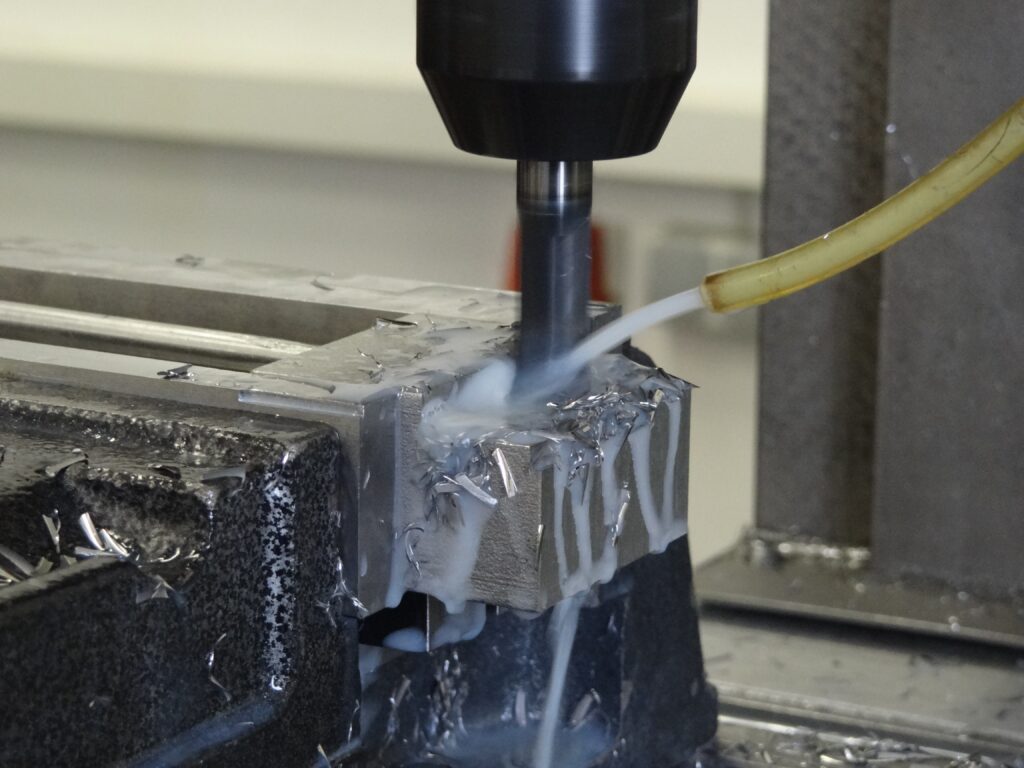
Jak správně vrtat do nerezového plechu
Vrtání tenkých nerezových plechů má svá specifika, protože hrozí deformace plechu, vytlačení materiálu nebo vytržení okrajů otvoru.
- Použijte stupňovité vrtáky (stromečky): Pro plechy jsou ideální kobaltové stupňovité vrtáky. Otvor zvětšují postupně, méně deformují plech a často vytvářejí čistší hranu otvoru.
- Pevné podložení: Plech vždy pevně podložte a důkladně upněte svěrkou. Zabráníte tím vibracím a prohýbání, které způsobují lámání vrtáků.
- Důlek: Pokud používáte klasický vrták, stačí jemný důlek. Příliš silný úder důlčíkem může tenký plech zbytečně zdeformovat a zhoršit přesnost otvoru.
U silnějších materiálů už hraje velkou roli také výkon stroje a kvalita nástroje.
Při vrtání do nerezových tyčí, silnostěnných trubek, profilů nebo bloků řešíte problém s hromaděním tepla hluboko v otvoru a odvodem třísek.
- Předvrtávání: U otvorů s větším průměrem si nejprve předvrtejte vodicí otvor menším vrtákem. Předvrtání pomáhá lépe vést větší vrták a snižuje jeho zatížení.
- Vrtání na etapy: U hlubokých otvorů vrták pravidelně vytahujte ven. Tím uvolníte nahromaděné třísky a dostanete chladicí olej přímo na dno otvoru.
- Kontrola třísky: Správně zvolený postup poznáte podle toho, že vrták skutečně odebírá třísku, ne jen pálí materiál. Pokud se z otvoru sype jemný prach nebo se tříska zbarvuje do tmavě modré až černé, zastavte – vrták materiál neřeže správně a vzniká příliš mnoho tepla.
U větších průměrů nebo silnějších nerezových dílů už navíc často dává větší smysl profesionální obrábění nebo CNC zpracování.
Co dělat po vyvrtání otvoru
Vyvrtáním otvoru práce nekončí. Nerezová ocel vyžaduje finální ošetření, aby si zachovala své mechanické a korozivzdorné vlastnosti.
Po vrtání je potřeba:
- Odstranit otřepy a začistit hrany – ostré hrany mohou komplikovat montáž, zhoršit dosednutí dalších dílů nebo představovat riziko poranění.
- Očistit povrch od špon a zbytků maziv – zbytky chladicích emulzí a jemné ocelové špony musí jít pryč. Pokud by na povrchu zůstaly špony z běžných nástrojů, mohou kontaminovat povrch nerezu a způsobit lokální korozi.
- Zkontrolovat případné zabarvení materiálu přehřátím – pokud došlo k silnému zahřátí okolí otvoru, může být narušena ochranná pasivní vrstva. U náročnějších nebo pohledových dílů je vhodné místo odborně očistit a podle potřeby znovu pasivovat vhodným přípravkem.
Kdy vrtat svépomocí a kdy už raději poptat profesionální výrobu
Pokud potřebujete vyvrtat jen pár jednoduchých otvorů, zvládnete vrtání nerezu sami i v běžné dílně – samozřejmě se správným nářadím a postupem.
Jakmile ale řešíte silnější materiály, přesné rozteče, pohledové díly nebo větší série, bývá profesionální zpracování výrazně efektivnější a často i levnější než opravy po nepovedeném vrtání.
V Akros CZ řešíme zakázkovou kovovýrobu, obrábění i zpracování nerezu každý den. Pomůžeme vám nejen s vrtáním, ale i s navazující výrobou, ohýbáním, svařováním nebo kompletním zpracováním dílů.
Díky našemu vlastnímu technologickému zázemí nemusíte řešit nákup drahých nástrojů, hledání správného postupu ani riziko poškozeného materiálu. Vy nám dodáte zadání, my vám dodáme hotový, přesný a čistý díl.
Co si připravit do poptávky
Aby bylo možné navrhnout vhodné řešení, doporučujeme si připravit:
- rozměry dílu,
- typ materiálu,
- sílu materiálu,
- průměry a počet otvorů,
- výkres nebo technický náčrt,
- požadované množství,
- a případné návazné operace.
Čím přesnější podklady dodáte, tím rychleji lze navrhnout vhodné technologické řešení.
Pokud nechcete riskovat zničený materiál, nepřesné otvory nebo zbytečné komplikace při výrobě, ozvěte se nám. Rádi vám pomůžeme s jednotlivými díly i kompletní zakázkovou výrobou.
FAQ
Jaký vrták použít na nerez?
Nejvhodnější jsou HSS-Co vrtáky s kobaltem, u náročnější výroby tvrdokovové vrtáky.
Proč se nerez vrtá hůř než běžná ocel?
Je houževnatá, pevná a špatně odvádí teplo, takže se vrták rychleji přehřívá a tupí.
Jaké otáčky zvolit při vrtání nerezu?
Používejte nižší otáčky než u běžné oceli; u vrtáku 8 mm zhruba 400–600 ot./min podle materiálu a chlazení.
Proč se vrták při vrtání nerezu může zničit?
Nejčastěji kvůli vysokým otáčkám, slabému přítlaku, špatnému vrtáku nebo chybějícímu chlazení.
Jak vrtat do tenkého nerezového plechu?
Plech pevně podložte, upněte a ideálně použijte stupňovitý vrták, který méně deformuje materiál.
Jak poznám, že vrtám špatně?
Varováním je kouř, pískání, modrá až černá tříska, zabarvený materiál nebo jemný prach místo třísky.
Co udělat po vyvrtání otvoru?
Odstraňte otřepy, začistěte hrany a očistěte povrch od špon, maziva a zbytků chladiva.
Kdy raději poptat profesionální výrobu?
U silných materiálů, přesných roztečí, pohledových dílů, větších sérií nebo drahých nerezových polotovarů.
Jan Matějka
Spolumajitel a jednatel společností AKROSJan je absolventem procesního inženýrství na ČVUT v Praze. Svou profesní dráhu ve společnosti AKROS spojil s jejím rozvojem již v roce 2009. Za dalších 9 let, v roce 2018, vstoupil odkoupením podílu firmy do vlastnické struktury.
Dnes jako jednatel kombinuje své technické vzdělání s dlouholetou praxí v oboru. Věnuje se aktivnímu řízení chodu společností a dohlíží na to, aby AKROS zůstal synonymem pro kvalitu a odbornost, na které si zakládá už od svého nástupu.