
Svařování nerezové oceli vyžaduje větší kontrolu než svařování běžné uhlíkové oceli, protože nejde jen o pevnost svaru. U nerezu je nutné hlídat korozní odolnost, čistotu povrchu, deformace, vzhled a následné ošetření svaru. TIG se hodí pro přesné a pohledové svary, MIG/MAG pro produktivní konstrukční svařování a laser pro tenké plechy s minimální deformací. Správná metoda závisí hlavně na jakosti nerezu, tloušťce materiálu, prostředí použití, požadavku na vzhled a těsnost.
Co se můžete dozvědět?
- V čem je svařování nerezu specifické
- Jak vybrat metodu svařování nerezu
- Srovnání metod: TIG, MIG/MAG, laser, bodové svařování
- Rizika při svařování nerezové oceli
- Co mít připravené před poptávkou
- FAQ
V čem je svařování nerezu specifické
Nerezová ocel si drží korozní odolnost díky pasivní vrstvě s obsahem chromu. Pokud se materiál při svařování přehřeje, znečistí nebo se svar po svaření neošetří, může být právě spoj nejslabším místem výrobku.
U nerezu je proto důležité řešit pět věcí najednou: pevnost svaru, vzhled, deformace, čistotu povrchu a korozní odolnost. Uhlíková ocel se často ještě lakuje, zinkuje nebo jinak chrání. Nerez bývá finálním povrchem, takže chyba je víc vidět a může mít i funkční dopad.
Nejcitlivější jsou tenké plechy, pohledové díly, venkovní prvky, potravinářské výrobky, bazénové technologie, chemické provozy a díly do vlhkého prostředí.
Jak vybrat metodu svařování nerezu
Neexistuje jedna nejlepší metoda pro každý nerezový díl. Výběr technologie by měl vycházet z funkce výrobku, materiálu a požadavků na výsledek.
| Kritérium | Proč je důležité | Jak ověřit v poptávce |
| Jakost nerezu | AISI 304, AISI 316 nebo duplex se chovají odlišně | Uveďte materiál nebo prostředí použití |
| Tloušťka materiálu | Tenké plechy se snadno deformují | Dodejte tloušťku plechu, profilu nebo stěny |
| Prostředí použití | Interiér, exteriér, sůl, vlhkost a chemie mění nároky | Popište, kde bude díl pracovat |
| Vzhled svaru | Pohledový svar vyžaduje jiný postup než konstrukční spoj | Uveďte, zda má být svar broušený nebo viditelný |
| Těsnost | Nádrže, vany a potrubí vyžadují jinou kontrolu spoje | Napište, zda má být spoj vodotěsný nebo hygienický |
| Série | Jeden kus, prototyp a opakovaná výroba se nacení jinak | Uveďte počet kusů a opakovatelnost |
Rozcestník pro rychlé rozhodnutí:
Pokud řešíte pohledový nerezový díl, zaměřte se na TIG nebo laser. Pokud řešíte delší svary a konstrukční díly, zvažte MIG/MAG. Pokud jde o tenké plechové sestavy s přesnými hranami, může být nejvhodnější laser. Pokud potřebujete spojovat překryté plechy bez souvislého svaru, může stačit bodové svařování.
Srovnání metod: TIG, MIG/MAG, laser, bodové svařování
TIG svařování nerezu
TIG je vhodný pro přesné, čisté a pohledové svary. Používá netavící se wolframovou elektrodu a ochranný plyn, typicky argon.
Hodí se pro tenčí materiály, zábradlí, rámy, kryty, trubky, potravinářské prvky a designové díly. Výhodou je dobrá kontrola tepla a přídavného materiálu. Nevýhodou je nižší rychlost a vyšší nárok na zkušenost svářeče.
MIG/MAG svařování nerezu
MIG/MAG je vhodné pro konstrukční svařování, delší svary, silnější materiály a sériovější výrobu. Pracuje s tavícím se drátem a ochranným plynem.
Výhodou je produktivita a rychlost. Nevýhodou může být méně jemný vzhled svaru a vyšší riziko rozstřiku nebo většího tepelného ovlivnění, pokud nejsou správně nastavené parametry, plyn a přídavný drát.
Laserové svařování nerezu
Laserové svařování je vhodné pro tenké plechy, přesné sestavy, kryty, skříně a pohledové díly. Výhodou je malá tepelně ovlivněná oblast, nízké riziko deformací a čistý výsledek.
Laser ale vyžaduje přesnou přípravu dílů a dobrou návaznost hran. Není ideální tam, kde jsou velké mezery, nepřesnosti nebo nevhodná konstrukce spoje.
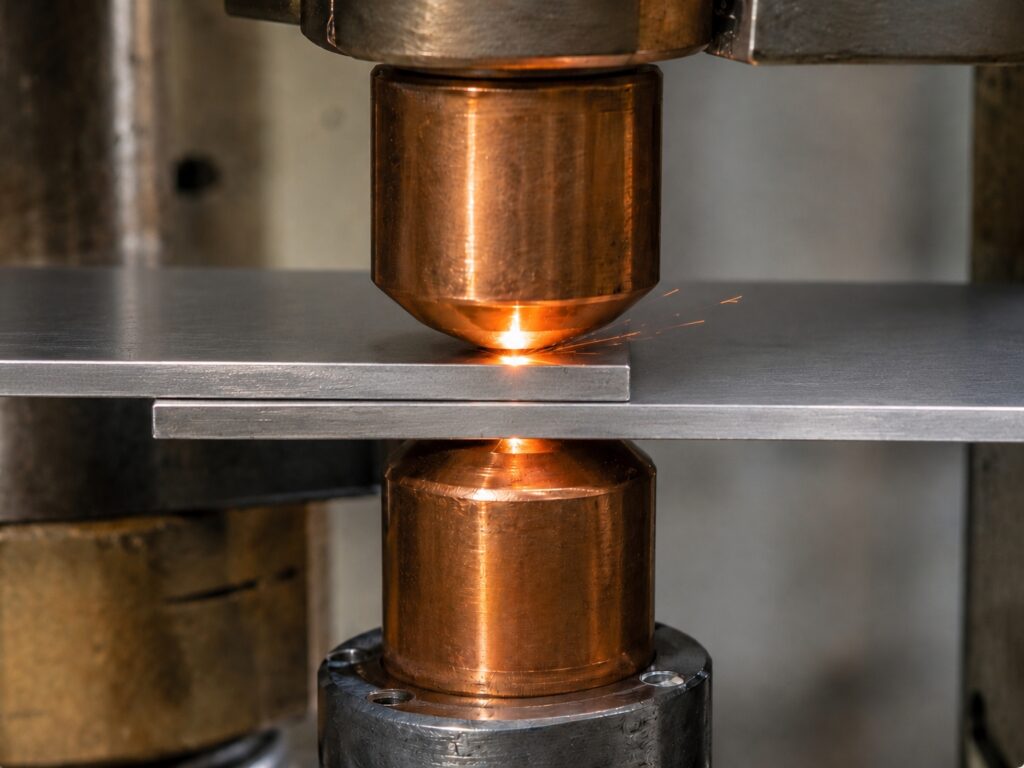
Bodové svařování nerezu
Bodové svařování se používá hlavně u plechových sestav, překrytých spojů, výztuh a vnitřních dílů. Je rychlé a opakovatelné.
Nehodí se tam, kde musí být spoj souvislý, vodotěsný, hygienický nebo pohledově celistvý.
Rizika při svařování nerezové oceli
Nejčastější problém u nerezu není samotné „držení“ svaru, ale ztráta vlastností v jeho okolí. Pozor hlavně na tyto chyby:
- Příliš vysoké teplo: může způsobit deformace, zvlnění plechu a tepelné zabarvení.
- Kontaminace uhlíkovou ocelí: kartáče, brusivo nebo nástroje použité na běžnou ocel mohou na nerezu zanechat částice, které později vytvoří rezavé stopy.
- Špatný přídavný materiál: přídavný drát musí odpovídat základnímu materiálu a prostředí použití.
- Nechráněný kořen svaru: u trubek, nádrží a hygienických aplikací může být nutná ochrana kořene ochranným plynem.
- Neošetřený svar: tepelné zabarvení, oxidy a zbytky po svařování mohou vyžadovat broušení, moření nebo pasivaci.
- Nevhodná konstrukce spoje: pokud se ve spoji drží voda, sůl nebo nečistoty, může problém vzniknout i u kvalitního nerezu.
Co mít připravené před poptávkou
Dobrá poptávka urychlí návrh technologie, zpřesní cenu a sníží riziko pozdějších úprav.
| Co dodat | Proč to pomůže |
| Popis výrobku | Určí funkci dílu a typ spoje |
| Prostředí použití | Pomůže zvolit jakost nerezu a povrchovou úpravu |
| Materiál | Ideálně AISI 304, AISI 316 nebo jiná jakost |
| Tloušťka a rozměry | Rozhodují o metodě svařování i deformacích |
| Výkres, STEP, DWG, DXF, PDF nebo skica | Zpřesní výrobu a nacenění |
| Počet kusů | Ovlivní volbu ruční nebo produktivnější metody |
| Požadavek na vzhled | Rozlišuje konstrukční a pohledový svar |
| Požadavek na těsnost | Důležité pro vany, nádrže, potrubí a hygienické díly |
| Povrchová úprava | Broušení, kartáčování, moření nebo pasivace |
| Termín a dodání | Pomůže naplánovat výrobu a logistiku |
Vzor poptávky
- Jedná se o: [kryt / rám / vana / zábradlí / konstrukce / jiný díl]
- Použití: [interiér / exteriér / vlhké prostředí / potravinářství / chemie]
- Materiál: [AISI 304 / AISI 316 / nevíme, prosíme doporučit]
- Tloušťka materiálu: [např. 2 mm]
- Rozměry: [délka × šířka × výška]
- Počet kusů: [1 ks / série / opakovaná výroba]
- Požadavek na svar: [pohledový / konstrukční / broušený / těsný]
- Přílohy: [výkres / model / skica / fotografie]
- Termín: [požadovaný termín]
Prosíme o doporučení vhodné technologie svařování a cenovou nabídku.
FAQ
Jaký je rozdíl mezi svařováním nerezu a běžné oceli?
U nerezu se kromě pevnosti řeší také korozní odolnost, čistota, vzhled, deformace a ošetření svaru.
Kdy zvolit TIG svařování nerezu?
TIG je vhodný pro pohledové svary, tenčí materiály, trubky, rámy, zábradlí a přesné díly.
Kdy je lepší MIG/MAG?
MIG/MAG se hodí pro delší svary, konstrukční díly, silnější materiály a produktivnější výrobu.
Kdy dává smysl laserové svařování?
Laser je vhodný pro tenké plechy, přesné sestavy a díly, kde je důležitá minimální deformace.
Je nerez po svaření automaticky odolný proti korozi?
Ne vždy. Korozní odolnost může snížit přehřátí, kontaminace nebo neošetřený svar.
Proč nerez po svaření někdy „rezne“?
Často nejde o rez samotného nerezu, ale o kontaminaci částicemi uhlíkové oceli nebo nevhodné ošetření povrchu.
Musí se nerezový svar mořit nebo pasivovat?
Záleží na prostředí použití, vzhledu a požadavku na korozní odolnost. U náročných aplikací to může být nutné.
Jaký materiál uvést do poptávky?
Ideálně konkrétní jakost, například AISI 304 nebo AISI 316. Pokud ji neznáte, popište prostředí a funkci dílu.
Je bodové svařování vhodné pro nerez?
Ano, hlavně u plechových sestav a překrytých spojů. Nehodí se pro souvisle těsné nebo hygienické spoje.
Co nejvíc ovlivňuje cenu svařování nerezu?
Materiál, tloušťka, rozměry, počet kusů, metoda svařování, přesnost přípravy, vzhled svaru, těsnost a povrchová úprava.
Jaké podklady stačí pro první nacenění?
Stačí popis výrobku, rozměry, materiál nebo prostředí použití, počet kusů, požadavek na svar a ideálně výkres, skica nebo fotografie.
autor:
Jan Matějka
Spolumajitel a jednatel společností AKROS
Jan je absolventem procesního inženýrství na ČVUT v Praze. Svou profesní dráhu ve společnosti AKROS spojil s jejím rozvojem již v roce 2009. Za dalších 9 let, v roce 2018, vstoupil odkoupením podílu firmy do vlastnické struktury.
Dnes jako jednatel kombinuje své technické vzdělání s dlouholetou praxí v oboru. Věnuje se aktivnímu řízení chodu společností a dohlíží na to, aby AKROS zůstal synonymem pro kvalitu a odbornost, na které si zakládá už od svého nástupu.